


دستگاه شکل دهی رول پرتو بالا خانه کانتینر Flatpack
دستگاه شکل دهی رول پرتوی خانه کانتینر فلت پک مخصوصاً برای تولید ساختار سقف کانتینر تخت طراحی شده است. از طریق نورد با دقت بالا و کنترل هوشمند، تولی...
جزئیات را ببینیدسیم پیچ 1.2 میلی متری 5052-H32 روی تنظیمات رول مناسب فولاد گالوانیزه 0.8 میلی متری اجرا نمی شود. نوار از ایستگاه نهایی با بازیابی الاستیک تر خارج می شود، علائم سطح در فشار تماس کمتر، و پروفیلی که اندازه بیش از حد 0.3 میلی متر در فولاد اندازه گیری شده است، در جای دیگری کاملاً آلومینیومی خوانده می شود. اکثر خریداران این را در اولین سیم پیچ آزمایشی به جای در نقل قول متوجه می شوند.
آنچه در ادامه میآید جنبه عملی این عدد است: چگونه آلیاژ و مزاج پنجره ابزار را باریک میکند، چند ایستگاه واقعاً هزینه بر میدارد، رولفرمینگ کجا بر اکستروژن غلبه میکند و کجا نمیشود، و چه چیزی روی خط قبل از عبور از اولین سیم پیچ تولید بررسی شود.
رولفرمینگ آلومینیومی فرآیند شکلدهی سرد مداوم است که در آن یک نوار آلومینیومی مارپیچ از طریق یک توالی از ایستگاههای رول کانتور کشیده میشود، که هر کدام یک افزایش کوچک خمیدگی را اضافه میکنند تا سطح مقطع با پروفیل نهایی منطبق شود.
از آنجایی که ورودی به جای یک برش، یک سیم پیچ است، این فرآیند سطح مقطع ثابتی را در طول نامحدود ارائه می دهد. این پروفیلهای باز از ضخامت تقریباً 0.4 میلیمتر تا 3.0 میلیمتر، در عرض نوار تا حدود 1600 میلیمتر، در حجمهایی که هزینه ابزار در یک دوره معقول جذب میشود، مناسب است.
قطعات معمولی عبارتند از: ریل های نصب خورشیدی، کانال های پایه، ریل های جانبی سینی کابل، سه راهی های شبکه سقفی، ورق های سقف و دیوار، قاب های لوازم خانگی و پروفیل های تزئینی. رزوه مشترک یک مقطع باز، دراز و شکلی است که با خم شدن پیشرونده می توان به آن رسید.
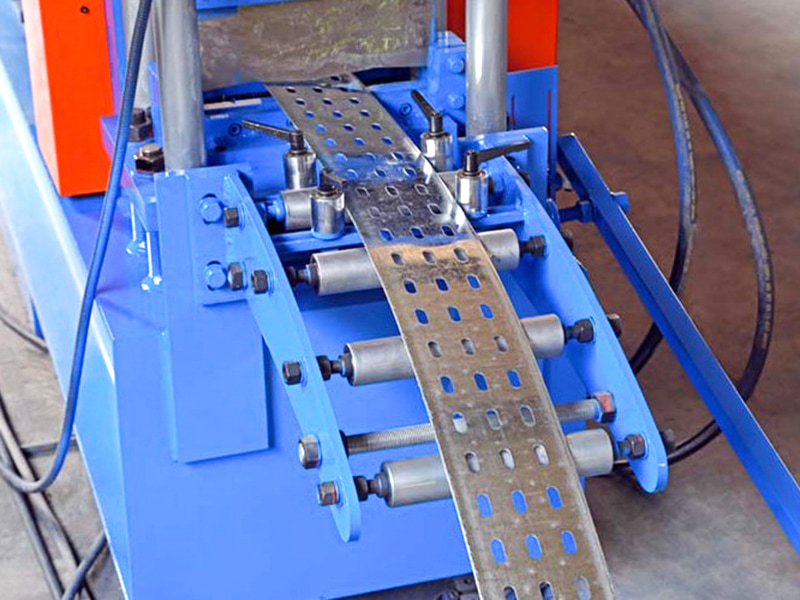 دستگاه رول شکل دهی کانال خورشیدی برای پروفیل های PV خط تشکیل رول سرد کاملاً خودکار برای پروفیلهای قفسه PV باز، مناسب برای ریلهای نصب خورشیدی بلندمدت و کانالهای استرات قبل از در نظر گرفتن اکستروژن. مشاهده محصول →
کاری که رول فرمینگ نمی تواند انجام دهد یک بخش توخالی بسته، یک پله به ضخامت دیوار در طول طول یا یک گوشه داخلی واقعاً تیز است. آنهایی که به اکستروژن تعلق دارند و اشتباه گرفتن این دو در مرحله مشخصات گرانترین اشتباه در این دسته است.
فنر بک بازیابی الاستیک نوار هنگام خروج از هر شکاف رول است و در شکل دهی رول آلومینیومی معمولاً دو تا سه برابر مقدار یک بخش فولادی با مقاومت تسلیم مشابه کار می کند.
نسبت حاکم، قدرت تسلیم تقسیم بر مدول الاستیک است. مدول آلومینیوم یک سوم فولاد است در حالی که استحکام تسلیم آن اندکی کمتر است، بنابراین نسبت بالا می رود و مواد بعد از هر عبور بیشتر به عقب باز می گردند.
در زمین این به ایستگاههای شکلدهی اضافی، خمیدگی بیشتر در هر گذر و یک پنجره تنظیم طولانیتر در انتهای خط تبدیل میشود. یک بخش فولادی ممکن است در 14 ایستگاه تشکیل شود. نسخه آلومینیومی با همان هندسه اغلب به 18 تا 22 نیاز دارد و دو یا سه مورد آخر باید به جای هندسه ثابت به عنوان پایه های قابل تنظیم ساخته شوند.
دو پیامد دیگر مهم است. سرعت شکلدهی با برگشت فنری تعامل دارد، بنابراین اجرای آلومینیوم سریعتر از خط برای دریفتهای بخش تنظیم شده بود. و دما بیش از آن چیزی است که اکثر اپراتورها انتظار دارند، زیرا سیم پیچی که در آفتاب باقی می ماند متفاوت از سیم پیچی است که از یک انبار سایه دار بیرون کشیده می شود.
آلیاژ و مزاج به اندازه تصمیم گیری در مورد مواد، یک تصمیم ابزارسازی هستند، زیرا استحکام تسلیم و ازدیاد طول با هم حداقل شعاع خمشی را که رول ها می توانند بدون شکستن الیاف بیرونی نیاز داشته باشند، تعیین می کنند.
| آلیاژ و مزاج | قدرت تسلیم معمولی | حداقل شعاع خمش | قطعات رول شکل معمولی |
| 1100-H14 | حدود 110 مگاپاسکال | 0.5 تن | تزئینات، محفظه های نور، بخش های تزئینی |
| 3003-H14 | حدود 145 مگاپاسکال | 1t | ورق های سقف و دیوار، شبکه سقف |
| 3105-H24 | حدود 165 مگاپاسکال | 1t | پانل های خارجی، فاسیا، سایدینگ |
| 5052-H32 | حدود 193 مگاپاسکال | 1 تن تا 1.5 تن | سینی کابل، ریل خورشیدی، پروفیل های حمل و نقل |
| 5754-H22 | حدود 130 مگاپاسکال | 1t | پانل ها، تریم دریایی و حمل و نقل |
| 6061-T6 | حدود 276 مگاپاسکال | 3 تا 4 تن | ریلها و براکتهای ساختاری، معمولاً اکسترود شدهاند |
سه قانون دارای اکثر مشخصات هستند. مزاج H32 و H34 در خانواده 5052 به خوبی شکل می گیرد، اما نیاز به کنترل شعاع و روانکاری سخاوتمندانه دارد. O تقریباً هر چیزی را تشکیل می دهد و سپس قدرت بسیار کمی را برای قسمت تمام شده حمل می کند. و 6061-T6 کاندیدای ضعیفی برای شکلدهی رول است: شعاع مورد نیاز آن معمولاً طراحی مجدد یا سوئیچ به اکستروژن را مجبور میکند.
رولفرمینگ وقتی پروفیل باز است برنده میشود، سفارش در دهها تن اندازهگیری میشود و هزینه هر متر بیشتر از هزینه ابزار مهم است.
رول فرمینگ مناسب زمانی است
اکستروژن زمانی مناسب است
 دستگاه شکل دهی رول سینی کابل برای پروفیل های نردبان و کانال نردبان، سینی و پروفیل های سینی کابل خط تولید خودکار، یک جایگزین عملی رول شکل است که در آن کانال های باز تا شده با اکستروژن رقابت می کنند. مشاهده محصول →
یکی از جزئیات تجاری نادیده گرفته می شود. آلومینیوم رول شده سخت ترین رقابت را با اکستروژن در سینی کابل برق، ریل نصب خورشیدی و شبکه سقف دارد، جایی که پروفیل اساساً یک کانال باز تا شده است و حق بیمه اکستروژن چیزی را برای کاربر نهایی خریداری نمی کند.
یک خط معمولی از decoiler تا تراز، تغذیه، شکلدهی، پانچ و برش میرود و هر ایستگاه برای یک ماده نرمتر و مستعد ساییدگی نسبت به فولاد تنظیم شده است.
 دستگاه تسطیح کویل فولادی برای خطوط رول فرمینگ صاف کننده چند رول که بعد از کویلر برای صاف کردن تنش باقیمانده و لبه های موج دار قبل از شکل دادن، پانچ کردن یا عملیات برش قرار می گیرد. مشاهده محصول →
انتخاب روانکار به مشخصات خط تعلق دارد، نه در کشوی اپراتور. گال آلومینیومی در برابر رول های فولادی در فشار تماس کم است، بنابراین یک روغن فرم دهنده اختصاصی با استحکام لایه مناسب از برداشتن آن جلوگیری می کند و سطوح رول را در یک جابجایی کامل تمیز نگه می دارد.
اکثر مشکلات رولسازی آلومینیوم در چند شیفت کاری اول ظاهر میشوند و در پنج گروه قابل تشخیص قرار میگیرند که هر کدام یک علت خاص دارند و نه یک شکایت کلی.
مشخصات رول فرمینگ آلومینیومی قابل استفاده، محدوده آلیاژ و دما، بخش تمام شده با تلورانس ها، تناژ سالانه و سرعت خط مورد نیاز را به ترتیب بیان می کند.
آلیاژ و مزاج در درجه اول قرار می گیرند زیرا ابزار را تنظیم می کنند. ماشینی که در حدود 3003-H14 نقل شده است لزوماً 5052-H32 را در همان شعاع تشکیل نمی دهد و این تفاوت به جای یک تنظیم، یک طراحی مجدد رول است. تلورانس ها در درجه دوم قرار می گیرند: تمرین عمومی سطح مقطع را در حدود 0.5 میلی متر مثبت یا منفی نگه می دارد و پیچش را بین 1 تا 2 درجه در هر متر نگه می دارد، و نقل قول محکم تر از آن بدون سیم پیچ آزمایشی یک خطر تحویل است.
گفتگوی تحمل ارزش دارد که زودتر انجام شود. محدودیت های طراحی استفاده شده در کار فرم دهی رول سفارشی معمولاً سستتر از آن چیزی هستند که خریداران تصور میکنند، و موافقت با آنها از قبل از بروز اختلاف در هنگام پذیرش جلوگیری میکند. یک تامین کننده دانش فنی بایگانی همچنین یک آزمون منصفانه است برای اینکه آیا آنها مطالب را می فهمند یا فقط قاب دستگاه را می فهمند.
معمولا بله، با شرایط. این خط به ایستگاههای اضافی یا پایههای نهایی قابل تنظیم برای پشت فنری بالاتر، سطوح رول کرومی سخت، تحویل روانکننده اصلاحشده و ترازکنندهای نیاز دارد که بتوان آن را به آرامی تنظیم کرد تا نوار را علامتگذاری نکند. قاب و درایو به ندرت تغییر می کند. ابزار تقریباً همیشه انجام می شود.
بیشتر پروفیل ها بین 25 تا 60 متر در دقیقه کار می کنند که سریعتر از بخش فولادی مشابه است زیرا خم شدن مواد آسان تر است. حد معمول به جای ایجاد نیرو، کیفیت سطح و دقت برش است، بنابراین سرعت توسط سیم پیچ آزمایشی به جای درجه بندی ماشین تنظیم می شود.
در یک خط تنظیم شده، ابعاد مقطع معمولاً در 0.5 میلی متر مثبت یا منفی قرار می گیرند، بین 1 تا 2 درجه در هر متر می پیچند، و طول برش را در 1 میلی متر مثبت یا منفی با تغذیه سروو نگه می دارند. ارقام فشرده تر در ابعاد فردی قابل دستیابی هستند، اما باید قبل از قرارداد خرید، روی یک سیم پیچ آزمایشی اثبات شوند.
در حجم، معمولا بله. ابزار برای یک پروفیل رول باز اغلب با قالب اکستروژن قابل مقایسه است، در حالی که هزینه هر متر کمتر است و بازده مواد بیشتر است زیرا پرس دور ریختنی وجود ندارد. کمتر از 50 تن در سال، استهلاک ابزاری معمولاً تصمیم را به سمت اکستروژن هدایت می کند.

دستگاه شکل دهی رول پرتوی خانه کانتینر فلت پک مخصوصاً برای تولید ساختار سقف کانتینر تخت طراحی شده است. از طریق نورد با دقت بالا و کنترل هوشمند، تولی...
جزئیات را ببینید
ماشین آلات رول شکل دهی جعبه تیر یک تجهیزات اصلی تولید در صنعت انبارداری و تولید تجهیزات لجستیک است که به طور خاص برای تولید کارآمد و دقیق تیرهای با...
جزئیات را ببینید
خط برش کویل فولادی یک خط تولید خودکار است که به طور مداوم ورقهای فلزی نورد شده (کویلهای فولادی، کویلهای آلومینیومی، کلافهای فولادی ضد زنگ و غیر...
جزئیات را ببینید
ماشین آلات تراز کویل فولادی (همچنین به عنوان تراز کننده یا صاف کننده شناخته می شود) در خط تولید رول فرمینگ سرد یک قطعه کلیدی از تجهیزات است که بعد ...
جزئیات را ببینید
سیم پیچ هیدرولیک فولادی یک قطعه کلیدی از تجهیزات مورد استفاده در خطوط پردازش ورق فلزی (مانند خطوط رول فرمینگ، خطوط برش، خطوط برش به طول و خطوط مهر ...
جزئیات را ببینید
دستگاه رول شکل دهی تخت گل یک تجهیزات نورد خودکار است که به ویژه برای تولید اجزای فلزی مانند حفاظ های تخت گل، مرزهای باغبانی و فرودهای کاشت در پروژه...
جزئیات را ببینید

حق چاپ ©Jiangyin Hailong Machinery Factory All rights reserved تولید کنندگان ماشین آلات رول فرمینگ
